 Deutsch
 North America
 English
 Français
常见问题解答 – 高精度表面加工技术
德国索菲纳致力于高精度表面加工领域的极致精准,尤其深耕超精研磨、精磨及双端面磨削的高精度加工领域。
在本常见问题板块,我们将针对技术应用、服务体系等关键问题,为你提供简洁易懂、实操性强的专业解答。我们会不断扩充此部分内容,为您提供最新话题与前沿动态,助力你精准掌握高精度表面加工的解决方案。

超精研磨工艺使用的是具有随机形状切削刃的超细磨粒。与车削或铣削工艺不同,其切削几何形状是不确定的。根据德国工业标准 DIN 8589 第14部分,该工艺被归类为“几何形状不确定刃口的切削加工”。
车削与铣削加工中,刀具具有精确定义的切削几何形状,包括指定的前角、后角和楔角。
而在超精研磨加工过程中:
- 许多独立的磨粒同时参与切削
- 单个磨粒都具有随机的切削几何形状
- 材料去除依靠微量切削作用实现
- 多个切削刃同时参与加工
这会导致:
- 切屑厚度极小
- 单个磨粒的切削力极低
- 可实现微米级(µm)可控的去除余量
在磨削、硬车削等加工工艺中,工件表层会受加工过程中产生的热量与机械载荷影响,致使工件表层材料组织发生改变,内部形成残余应力,这类变化即为表面损伤层,会严重降低零部件的使用性能与承载能力。
与之相反,超精研磨属于热中性加工工艺。加工时,研磨刀具以较低压力贴合旋转的工件表面,并做往复振荡运动,该加工方式不会损伤工件表层的材料组织。
超精研磨不仅能还原材料原本的微观组织,还可在工件表面形成压应力,大幅提升高载荷零部件的使用性能。

超精研磨是一种用于改善零件表面结构和几何形状的精加工工艺。其典型特征是在工件表面形成交叉网纹,即相互交叉的加工痕迹。这种结构来源于加工过程中不同运动的叠加,有助于改善表面的摩擦学性能。
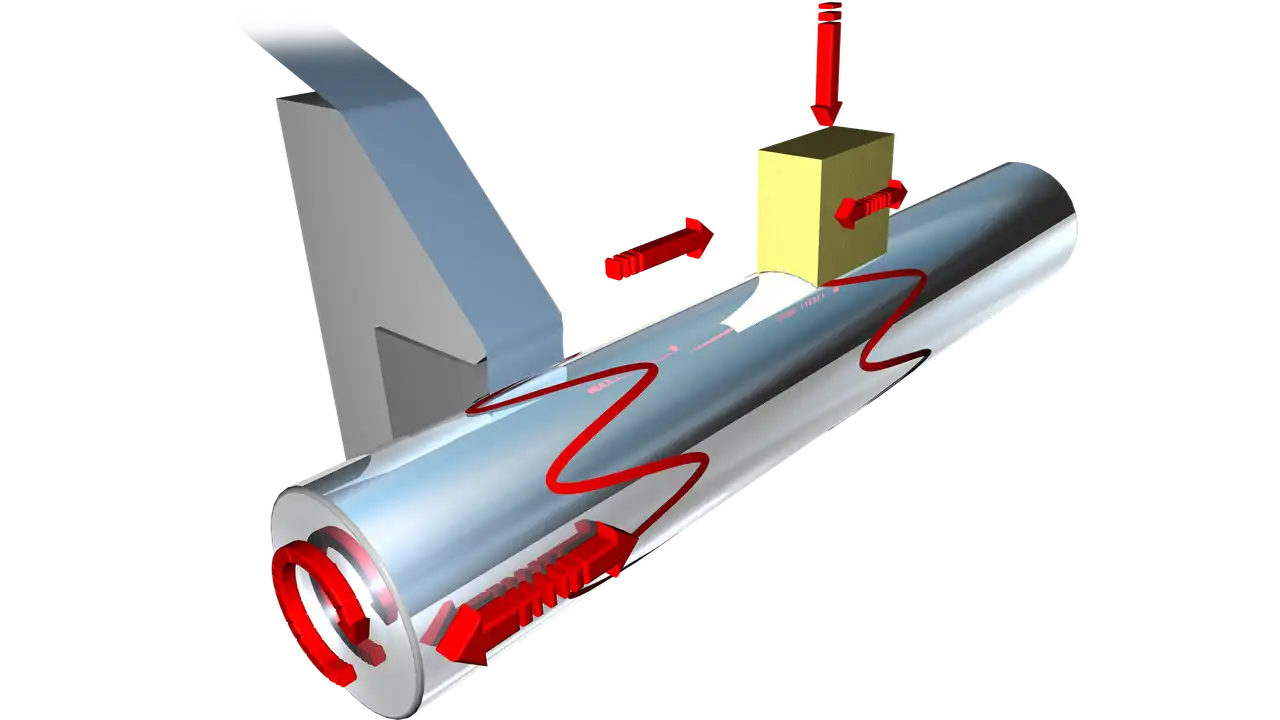
常规的超精研磨工艺,工件旋转,同时刀具以短行程的振荡运动压在工件表面上。刀具中的超细磨粒沿着类似正弦曲线的轨迹在表面上移动。这些运动的叠加形成典型的交叉纹路。所使用的刀具包括超精油石或柔性基底上的磨料,即所谓的超精砂带。材料去除量非常小,主要去除原有表面粗糙度轮廓的波峰部分。
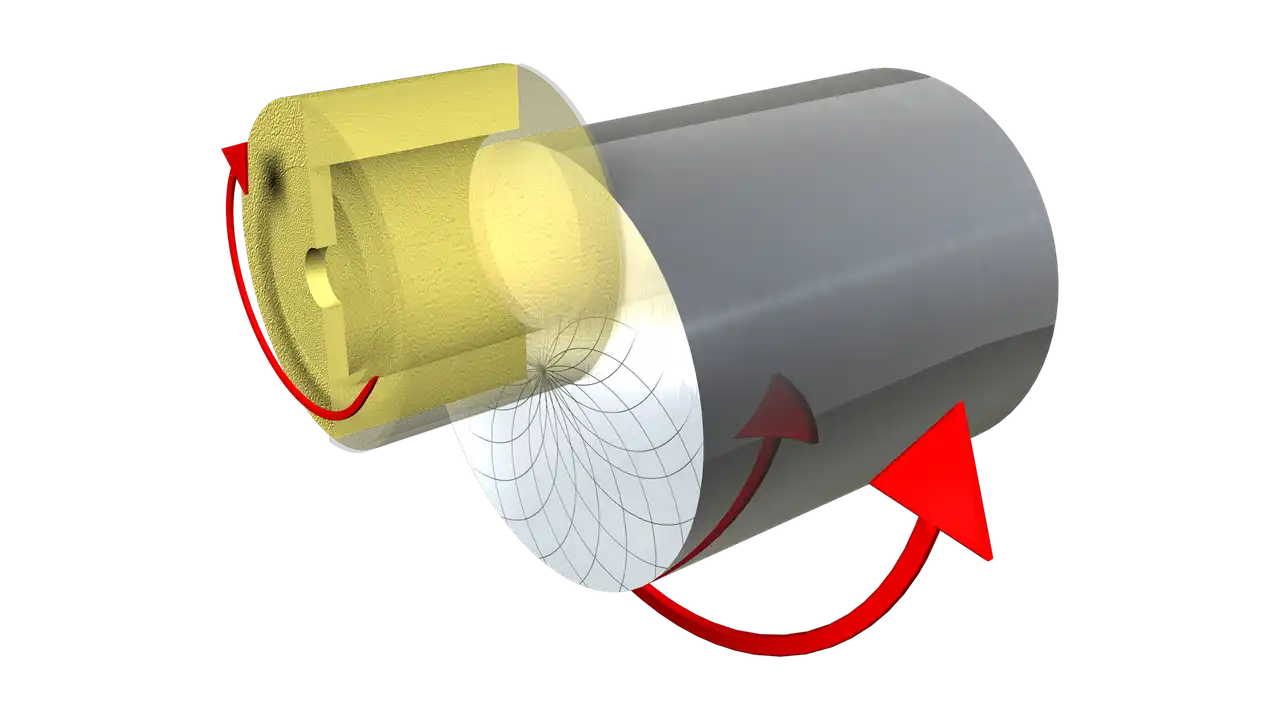
此外,还有平面超精研磨工艺——也称为交叉网纹超精研磨。在该工艺中,刀具和工件同时旋转。旋转的刀具以设定的压力压向工件表面。由于旋转运动的叠加,会产生弧形的加工痕迹,形成径向交叉网纹。该工艺使用粘合磨料,如杯形砂轮、套筒或分段式刀具。
这两种工艺追求相同的目标:降低表面粗糙度并提高材料承重比。由此形成一种类似 平台状的表面结构,能够储存润滑剂,从而降低运行过程中的摩擦和磨损。
超精研磨通常作为最后一道加工步骤,主要目的是有针对性地改善工件的表面结构和几何精度。在车削或磨削等预加工过程中,表面通常较为粗糙,而超精研磨主要去除这些粗糙度的波峰,从而提高表面承载面积并显著降低表面粗糙度。
该工艺的一个重要结果是形成具有交叉网纹的台阶状(平台状)表面结构。这种结构能够在配合工件之间提供良好的贴合性。同时,这些纹理可以储存润滑剂,从而改善表面的摩擦学性能。
这种优化后的表面结构带来了多方面的功能优势。由于摩擦减小,工件之间的磨损降低。此外,较低的摩擦还会减少噪音,这对于滚动轴承或发动机部件等高速旋转的零件尤为重要。同时由于摩擦产生的热量减少,能量损失降低,从而有助于降低能耗。
除了功能上的提升,超精研磨还可以提高制造过程的经济性。与其他切削工艺相比,其加工时间较短,使其易于集成到现有生产线中。此外,所使用的刀具通常成本较低,使该工艺具有良好的经济优势。

经过超精研磨处理的工件具有优化的表面结构。该工艺会形成带有特定交叉沟槽的台阶状(平台状)表面。这种结构不仅提高了相互配合工件之间的贴合精度,同时还提供了储存润滑剂的空间,从而显著改善表面的摩擦学性能。
这种优化表面的一个重要优势是降低磨损。在现代零部件中,例如发动机或变速箱,较低的表面粗糙度使工件能够更快、更均匀地完成磨合。在许多情况下,消除了过去那种长时间的磨合过程或在初期运行后的早期换油需求。
此外,工件之间摩擦的降低还可以减少噪音。这一点对于高速旋转部件如滚动轴承或发动机零件尤为重要,因为即使是微小的表面结构差异也会影响运行平稳性和噪声表现。
另一个优势是降低能耗。当摩擦减少时,以热量形式损失的能量也会减少,从而使更多的能量能够直接用于驱动。这使得超精研磨有助于提高技术系统的效率并降低能源消耗。

超精加工工艺原则上适用于所有能使用不定形状切削刃的工具进行加工的材料,因此可应用于很多材料。
除各种合金及不同热处理状态的金属外,许多其他材料同样可以进行超精加工,包括陶瓷、塑料、单晶硅以及各种有色金属。此外,带涂层表面也可以通过超精加工得到优化。
凭借其广泛的适用性,超精加工被广泛应用于对表面质量和零部件性能有较高要求的各类工业领域。
超精加工工艺可应用于很多不同形状的工件。根据待加工表面的形状,可采用不同类型的超精工艺,以满足相应几何结构的要求。
最常见的应用包括轴类和类似轴类零件的圆柱表面。此外,滚珠轴承及其他滚动轴承元件的滚道表面也可以通过超精加工提高表面质量和功能性能。
该工艺同样适用于平面、凹面和凸面的加工。在这些应用中,通常采用交叉纹超精加工工艺,通过旋转工具在表面形成特有的交叉网纹结构。
球面等球形几何结构也可以采用超精加工进行处理。因此,各种具有不同几何要求的零部件都能够通过超精针对其表面结构和性能进行优化。
针对圆柱类表面的加工,可根据工件几何结构采用不同的超精加工方法。其中一种常见方法是切入式超精加工(Plunge-Cut Superfinishing)。
在该工艺中,工具被送至待加工区域,而工件则装夹在两顶尖之间,即安装在头架和尾架之间。这种方法广泛应用于汽车工业,例如气门杆、曲轴和凸轮轴的加工。现代手动变速器、自动变速器和CVT无级变速器中的轴类零件也采用这种方式进行超精加工,以优化其表面性能并满足高载荷工况要求。
另一种常用方法是无心通过式超精加工(Centerless Through-Feed Superfinishing)。在该工艺中,工件通过两个同向旋转的输送辊带动旋转,并连续通过振荡工具下方。在通过过程中,工件会依次接受不同精度工具的加工,从而逐步提高表面质量。
该方法广泛应用于现代滚动轴承滚动体的加工,因为这些部件对摩擦性能和轴承性能具有极高要求。
此外,还有一些应用采用顶尖支撑或卡盘夹持工件,同时工具沿待加工表面移动。例如齿条、活塞杆以及工作辊等零件均可采用这种方式进行超精加工。
通过式超精加工尤其适用于大批量生产,具有显著优势。切入式超精加工需要逐个加工工件,而通过式超精加工则能够使工件连续通过加工区域。
因此,多件工件可以连续加工而无需中断,从而实现高效且经济的生产过程。
另一项重要优势在于连续的物料流动。工件通过输送辊旋转,同时在振荡工具下方持续移动。在此过程中,可依次使用不同粒度和精度的加工工具,从而逐步改善表面质量。
该工艺特别适用于结构简单的圆柱形零件以及大批量生产的组件。现代滚动轴承中的滚动体就是典型应用。这些部件对表面质量要求极高,以确保优异的摩擦性能和轴承性能,而通过式超精加工能够可靠地满足这些要求。
