 Deutsch
 North America
 English
 简体中文(中国)
FAQ – Technologies de traitement de surface
Supfina est synonyme de précision maximale dans le domaine du traitement de surface, notamment dans les technologies de superfinition, de rectification fine et de rectification double faces.
Dans cette rubrique FAQ, vous trouverez des réponses concises, claires et pratiques aux questions les plus importantes concernant nos technologies, nos applications et nos services. Nous enrichissons régulièrement cette rubrique afin de vous présenter de nouveaux thèmes et les dernières évolutions.

La superfinition utilise des grains abrasifs ultra-fins avec des arêtes de coupe de forme aléatoire. Contrairement au tournage ou au fraisage, la géométrie de coupe n’est pas définie. Selon la norme DIN 8589 Partie 14, ce procédé est donc classé comme « usinage à arêtes de coupe géométriquement indéfinies ».
Dans le tournage ou le fraisage, l’outil possède une géométrie de coupe précisément définie avec un angle de coupe, un angle de dépouille et un angle de coin spécifiés.
Dans la superfinition, en revanche :
- de nombreux grains abrasifs individuels agissent
- chaque grain possède une géométrie de coupe aléatoire
- l’enlèvement de matière se fait par micro-coupe
- plusieurs arêtes de coupe interviennent simultanément
Cela entraîne :
- une très faible épaisseur de copeau
- des forces de coupe extrêmement faibles par grain
- un enlèvement de matière contrôlé dans la plage micrométrique (µm)
Lors de procédés d’usinage tels que le meulage ou le tournage dur, la couche de surface d’une pièce peut être affectée par la chaleur générée et les contraintes mécaniques appliquées pendant le processus. Cela peut entraîner une modification de la structure du matériau près de la surface ainsi que l’apparition de contraintes internes. Ces modifications sont appelées « couche de surface endommagée ou couche de Beilby » et peuvent nuire au fonctionnement et à la résistance d’un composant.
La superfinition, en revanche, est un procédé d’usinage thermiquement neutre. Pendant le processus, l’outil est appliqué sur la surface rotative de la pièce avec une pression relativement faible et effectue un mouvement oscillant. Cette méthode d’usinage n’entraîne pas de détérioration de la structure du matériau en surface.
Au contraire, la superfinition permet de révéler la structure initiale du matériau. Parallèlement, des contraintes résiduelles de compression peuvent se former à la surface, améliorant ainsi le comportement fonctionnel des composants fortement sollicités.

La superfinition est un procédé d’usinage destiné à améliorer la structure de surface et la géométrie des pièces. Il se caractérise par la formation d’un motif de type « croisé » (cross-hatch), c’est-à-dire des traces d’usinage qui se croisent sur la surface de la pièce. Cette structure résulte de la superposition de différents mouvements pendant l’usinage et contribue à améliorer les propriétés tribologiques de la surface.
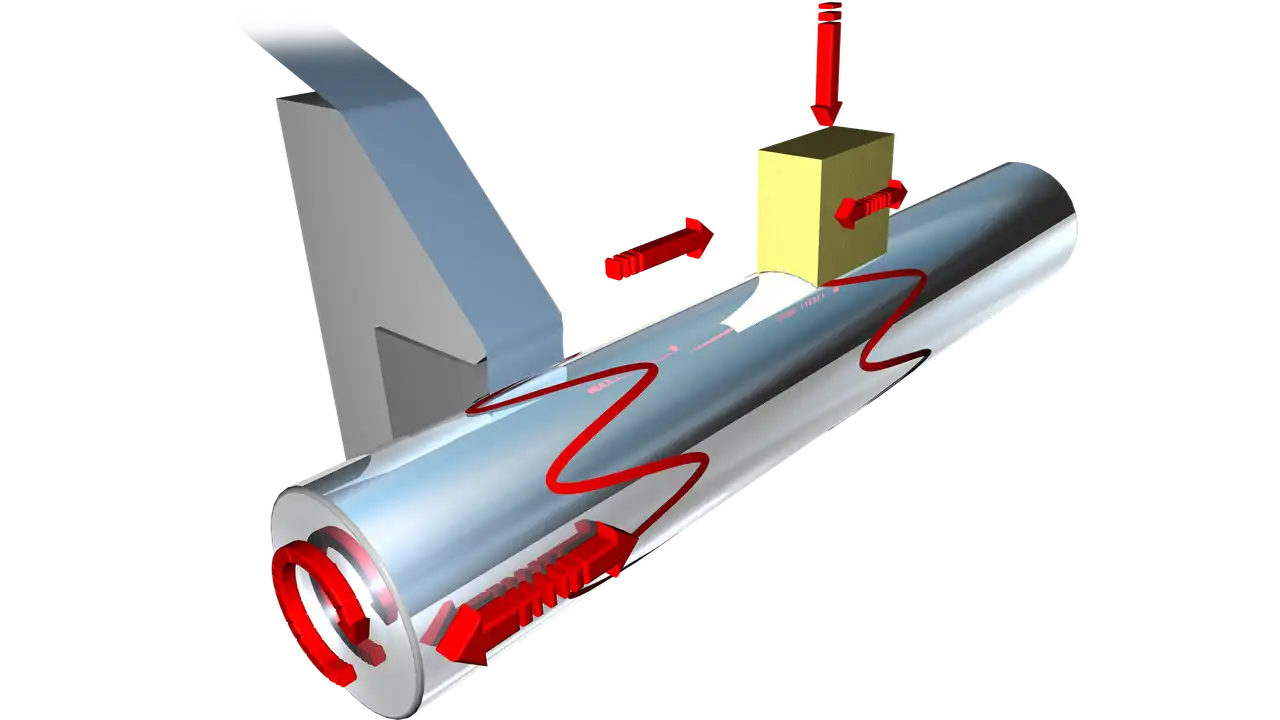
Dans la superfinition classique, la pièce tourne tandis que l’outil est appliqué sur la surface avec un mouvement oscillant de courte amplitude. Les grains abrasifs très fins contenus dans l’outil se déplacent selon une trajectoire sinusoïdale sur la surface. La superposition de ces mouvements génère les traces croisées typiques. Les outils utilisés sont des pierres de superfinition ou des abrasifs sur support flexible, appelés bandes de superfinition. L’enlèvement de matière est très faible et concerne principalement les pics de rugosité existants.
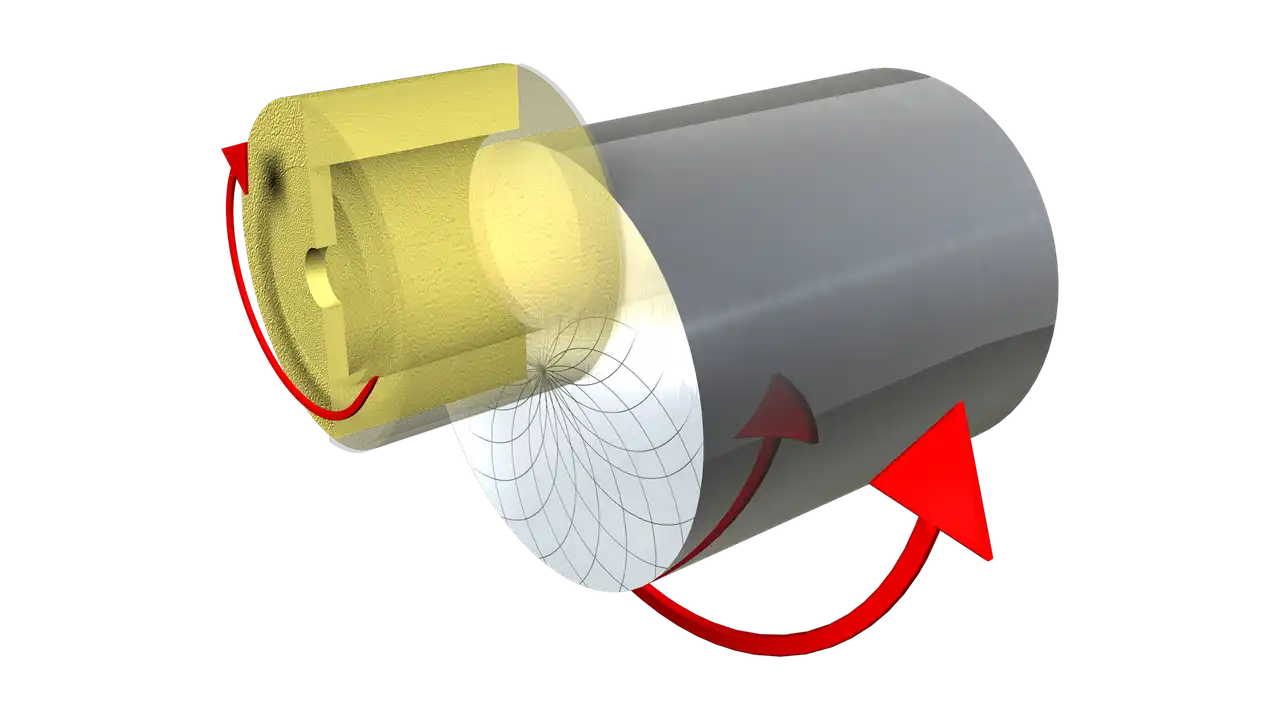
En complément, le procédé de superfinition plane est également utilisé. Dans ce cas, l’outil et la pièce sont tous deux en rotation. L’outil en rotation est appliqué sur la surface de la pièce avec une pression définie. La superposition des mouvements de rotation crée des traces en arcs de cercle qui forment un motif radial croisé. Ce procédé utilise des abrasifs liés sous forme de meules boisseaux, de manchons ou d’outils segmentés.
Les deux procédés poursuivent le même objectif : réduire la rugosité de surface et augmenter la proportion de surface portante. Il en résulte une structure de surface de type plateau, capable de retenir les lubrifiants et de réduire ainsi le frottement et l’usure en service.
La superfinition est généralement utilisée comme dernière étape d’usinage et sert principalement à améliorer de manière ciblée la structure de surface et la géométrie d’un composant. Alors que les opérations de pré-usinage, comme le tournage ou le meulage, produisent des surfaces relativement rugueuses, la superfinition élimine principalement les pics de cette rugosité. Cela augmente la proportion de surface portante et réduit significativement la rugosité.
Un résultat clé de ce procédé est une structure de surface de type plateau avec des stries croisées. Cette structure permet un excellent ajustement entre les composants en interaction. En même temps, les stries peuvent retenir les lubrifiants, ce qui améliore les propriétés tribologiques de la surface.
Cette structure optimisée apporte plusieurs avantages fonctionnels. L’usure entre les composants est réduite grâce à une diminution du frottement. De plus, la réduction du frottement entraîne une baisse du niveau sonore, ce qui est particulièrement important pour les composants à rotation rapide tels que les roulements ou les pièces de moteur. En outre, moins d’énergie est perdue sous forme de chaleur de frottement, ce qui peut réduire la consommation d’énergie.
Outre ces avantages fonctionnels, la superfinition contribue également à l’optimisation économique des processus de fabrication. Les temps d’usinage sont relativement courts par rapport à d’autres procédés, ce qui permet une bonne intégration dans les chaînes de production existantes. De plus, les outils utilisés sont souvent relativement peu coûteux, rendant le procédé économiquement attractif.

Les composants traités par superfinition présentent une structure de surface optimisée. Le procédé génère une surface de type plateau avec des stries croisées et définies. Cette structure améliore l’ajustement entre les composants en interaction et offre en même temps un volume adapté à la rétention des lubrifiants. Les propriétés tribologiques de la surface sont ainsi nettement améliorées.
Un avantage majeur de ces surfaces optimisées est la réduction de l’usure. Dans les composants modernes, par exemple dans les moteurs ou les transmissions, la faible rugosité permet un rodage plus rapide et plus homogène des pièces. Dans de nombreux cas, cela rend inutile le long rodage des véhicules ou les vidanges précoces après les premières heures de fonctionnement.
De plus, la réduction du frottement entre les composants contribue à diminuer le niveau sonore. Cet effet est particulièrement important pour les composants à rotation rapide tels que les roulements ou les pièces de moteur, où même de petites différences de structure de surface peuvent influencer le comportement en fonctionnement et le bruit.
Un autre avantage réside dans la réduction de la consommation d’énergie. Lorsque le frottement diminue, moins d’énergie est perdue sous forme de chaleur. Une plus grande part de l’énergie utilisée peut ainsi être exploitée directement pour l’entraînement. La superfinition contribue donc à améliorer le rendement des systèmes techniques et à réduire la consommation énergétique.

Le procédé de superfinition convient généralement à tous les matériaux pouvant être usinés à l’aide d’outils dotés d’arêtes de coupe géométriques indéfinies. Cela rend ce procédé applicable à une large gamme de matériaux différents.
Outre les métaux sous diverses formes d’alliages et états de traitement thermique, de nombreux autres matériaux peuvent également être usinés. Il s’agit notamment des céramiques, des plastiques, du silicium monocristallin et de différents métaux non ferreux. Les surfaces revêtues peuvent également être optimisées grâce au procédé de superfinition.
Grâce à sa grande polyvalence, la superfinition est utilisée dans de nombreux secteurs industriels où des exigences élevées en matière de qualité de surface et de performance fonctionnelle des composants doivent être satisfaites.
Le procédé de superfinition peut être appliqué à une grande variété de géométries de pièces. Selon la forme de la surface à usiner, différentes méthodes de superfinition sont utilisées, chacune étant spécialement adaptée à la géométrie concernée.
Les applications les plus courantes concernent les surfaces cylindriques, telles que celles que l’on trouve sur les arbres et les axes. Les chemins de roulement des roulements à billes et d’autres éléments de roulements peuvent également être superfinis afin d’améliorer leur qualité de surface et leurs propriétés fonctionnelles.
Le procédé convient également à l’usinage de surfaces planes, concaves et convexes. Dans ces cas, la superfinition à traits croisés est souvent utilisée. Les outils rotatifs créent alors une structure croisée caractéristique sur la surface.
Les surfaces sphériques peuvent également être usinées par superfinition. Cette polyvalence permet d’optimiser la structure de surface et les performances de nombreux composants présentant des exigences géométriques différentes.
Différentes méthodes de superfinition sont utilisées pour l’usinage des surfaces cylindriques, selon la géométrie de la pièce. Une méthode couramment employée est la superfinition par plongée. Dans ce procédé, l’outil est amené au contact de la zone à usiner tandis que la pièce est montée entre pointes, c’est-à-dire entre la poupée fixe et la poupée mobile.
Cette méthode est largement utilisée dans l’industrie automobile pour l’usinage de composants tels que les queues de soupape, les vilebrequins et les arbres à cames. Les arbres utilisés dans les transmissions manuelles, automatiques et CVT modernes sont également superfinis de cette manière afin d’optimiser leurs surfaces pour les fortes charges en service.
Une autre méthode largement utilisée est la superfinition sans centre en passage continu. Dans ce procédé, les pièces sont mises en rotation par deux rouleaux de transport tournant dans le même sens et sont entraînées sous l’outil oscillant. Pendant ce passage, elles sont successivement usinées avec des outils de finesse croissante.
Cette méthode est notamment utilisée pour les éléments roulants des roulements modernes, dont les surfaces doivent répondre à des exigences très élevées en matière de frottement et de performance de roulement.
Certaines applications impliquent également le montage des pièces entre pointes ou dans un mandrin, tandis que l’outil se déplace le long de la surface à usiner. Les tiges dentées, les tiges de piston et les cylindres de travail en sont des exemples typiques.
La superfinition en passage continu présente des avantages importants, notamment dans les environnements de production à grande échelle. Alors que la superfinition par plongée traite chaque pièce individuellement, la superfinition en passage continu permet de faire passer les composants en continu sous l’outil.
Ainsi, plusieurs pièces peuvent être usinées successivement sans interruption, ce qui permet une production particulièrement efficace et économique.
Un autre avantage majeur réside dans le flux continu de matière. Les pièces sont mises en rotation par des rouleaux de transport tout en étant déplacées sous l’outil oscillant. Pendant ce processus, elles peuvent être usinées à l’aide d’une succession d’outils de finition de plus en plus fins, permettant d’améliorer progressivement la qualité de surface.
Cette méthode est particulièrement adaptée aux composants présentant des géométries cylindriques simples et fabriqués en grandes quantités. Les éléments roulants des roulements modernes en sont un exemple typique. Ces composants nécessitent une qualité de surface exceptionnelle afin d’obtenir des performances optimales en matière de frottement et de roulement, ce qui peut être obtenu de manière fiable grâce à la superfinition en passage continu.
Vous recherchez une solution adaptée et économique pour vos procédés de fabrication?


