 North America
 English
 Français
 简体中文(中国)
FAQ – Technologien der Oberflächenbearbeitung
Supfina steht für höchste Präzision in der Oberflächenbearbeitung, insbesondere in den Technologien Superfinish, Feinschleifen und Doppelplanschleifen.
In diesem FAQ-Bereich finden Sie kompakte, verständliche und praxisnahe Antworten auf die wichtigsten Fragen zu unseren Technologien, Anwendungen und Services. Wir erweitern diesen Bereich kontinuierlich, um neue Themen und aktuelle Entwicklungen für Sie bereitzustellen.

Superfinish verwendet mikrofeine Schleifkörner mit zufälliger Schneidengeometrie. Anders als beim Drehen oder Fräsen sind Schneidenwinkel nicht definiert. Gemäß DIN 8589 T.14 gehört das Verfahren daher zur Gruppe „Spanen mit geometrisch unbestimmter Schneide“.
Beim Drehen oder Fräsen besitzt das Werkzeug eine exakt definierte Schneidengeometrie mit festgelegtem Spanwinkel, Freiwinkel und Keilwinkel.
Beim Superfinish hingegen:
- wirken viele einzelne abrasive Körner
- jedes Korn besitzt eine zufällige Schneidenform
- der Span entsteht durch Mikroschneiden
- mehrere Schneiden greifen simultan ein
Das führt zu:
- sehr geringer Spanungsdicke
- extrem niedrigen Schnittkräften pro Korn
- kontrolliertem Mikroabtrag im µm-Bereich
Bei Bearbeitungsverfahren wie Schleifen oder Hartdrehen kann die Randzone eines Werkstücks durch die während des Prozesses entstehende Wärme und mechanische Belastung beeinflusst werden. Dadurch kann sich die Materialstruktur im oberflächennahen Bereich verändern und es können Spannungen im Material entstehen. Diese Veränderungen werden als geschädigte Randzone bezeichnet und können die Funktion und Belastbarkeit eines Bauteils beeinträchtigen.
Beim Superfinish handelt es sich dagegen um ein thermisch neutrales Bearbeitungsverfahren. Während des Prozesses wird das Werkzeug mit relativ geringem Druck auf die rotierende Werkstückoberfläche aufgebracht und führt eine oszillierende Bewegung aus. Durch diese Bearbeitungsweise entsteht keine Schädigung der oberflächennahen Materialstruktur.
Stattdessen wird beim Superfinish die ursprüngliche Gefügestruktur wieder freigelegt. Gleichzeitig können sich Druckeigenspannungen in der Oberfläche bilden, die das Funktionsverhalten stark beanspruchter Bauteile verbessern.

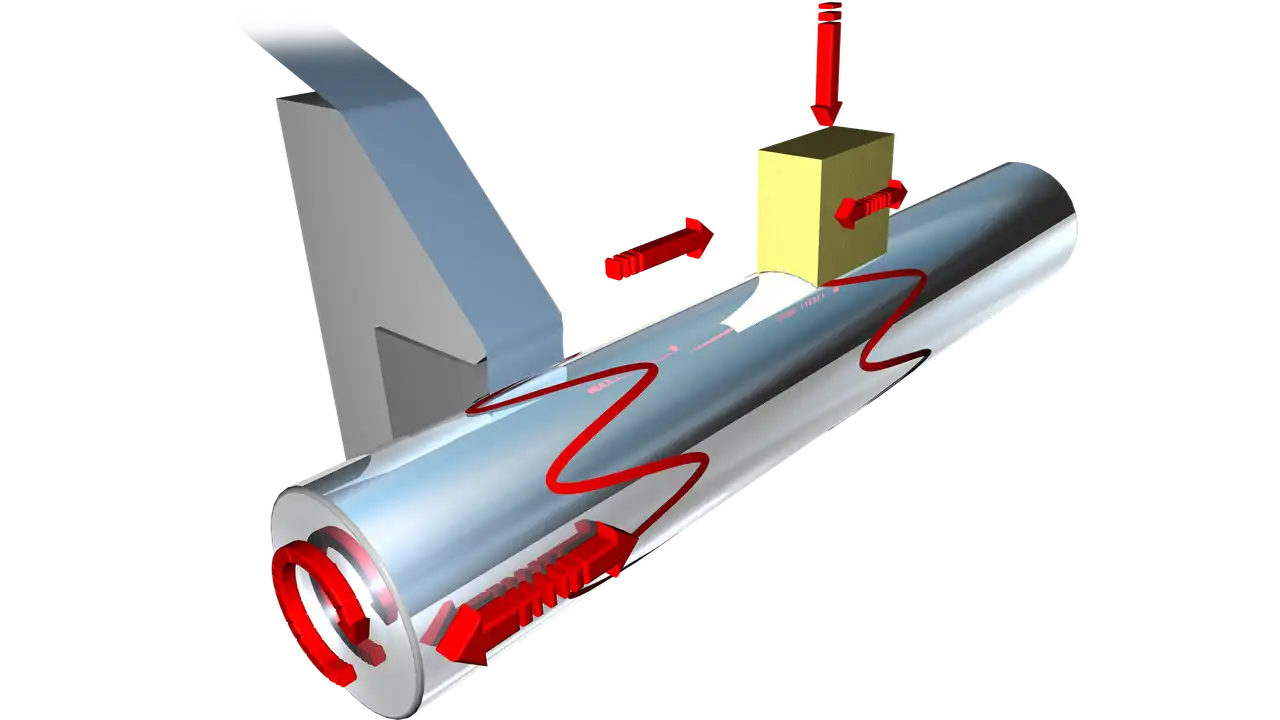
Beim Superfinish handelt es sich um ein Feinbearbeitungsverfahren zur Verbesserung der Oberflächenstruktur und der Geometrie von Bauteilen. Charakteristisch für das Verfahren ist die Entstehung eines Kreuzschliffs, also sich kreuzender Bearbeitungsspuren auf der Werkstückoberfläche. Diese Struktur entsteht durch die Überlagerung verschiedener Bewegungen während der Bearbeitung und trägt zu verbesserten tribologischen Eigenschaften der Oberfläche bei.
Beim klassischen Superfinish rotiert das Werkstück, während das Werkzeug mit einer kurzen oszillierenden Bewegung auf die Oberfläche gedrückt wird. Die im Werkzeug enthaltenen sehr feinen Schleifkörner bewegen sich dabei entlang einer sinusförmigen Bahn über die Werkstückoberfläche. Durch die Überlagerung dieser Bewegungen entstehen die typischen sich kreuzenden Bearbeitungsspuren. Als Werkzeuge kommen Superfinish-Steine oder Schleifmittel auf flexibler Unterlage, sogenannte Superfinish-Bänder, zum Einsatz. Der Materialabtrag ist dabei sehr gering und betrifft hauptsächlich die Spitzen der vorhandenen Rauheitsstruktur.
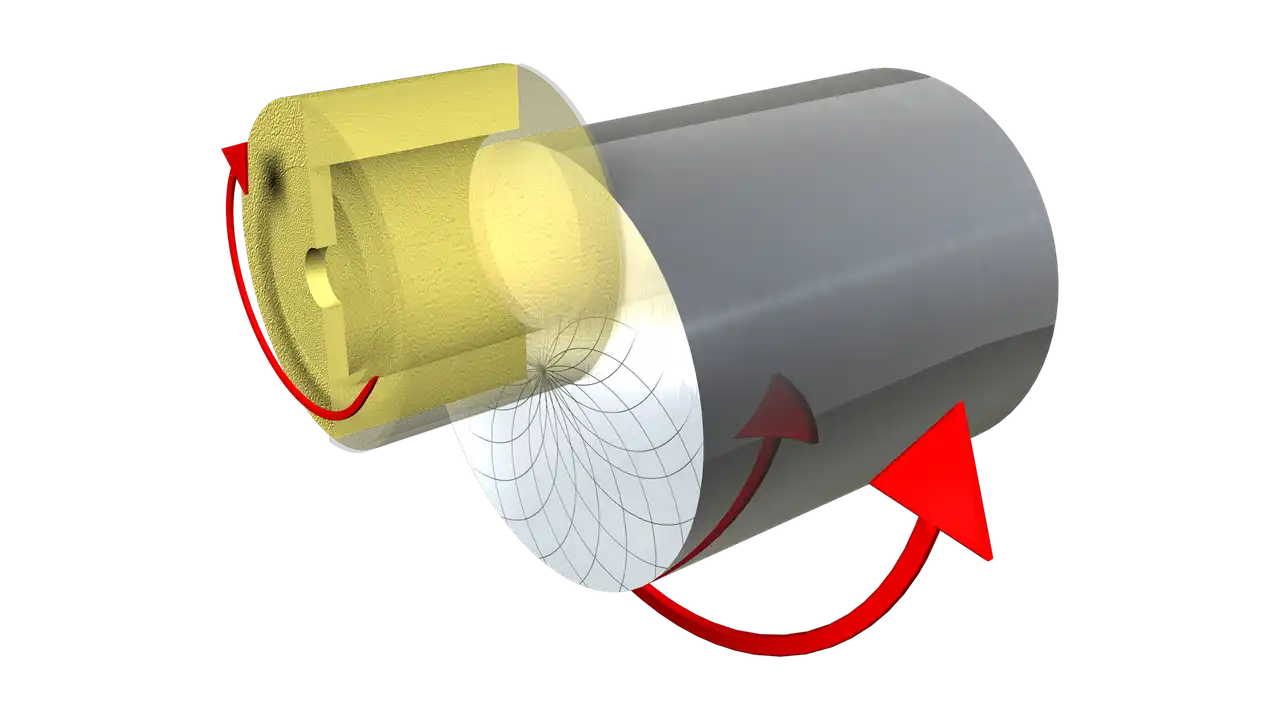
Neben diesem Verfahren wird auch das Planfinish – beziehungsweise Kreuzschliff-Superfinish-Verfahren eingesetzt. Dabei rotieren sowohl das Werkzeug als auch das Werkstück. Das rotierende Werkzeug wird mit definiertem Druck auf die Werkstückoberfläche gepresst. Durch die überlagerten Rotationsbewegungen entstehen kreisbogenförmige Bearbeitungsspuren, die sich zu einem radialen Kreuzschliffmuster überlagern. Für dieses Verfahren werden gebundene Schleifmittel in Form von Topfscheiben, Hülsen oder Segmentwerkzeugen verwendet.
Beide Verfahren verfolgen das gleiche Ziel: Die Oberflächenrauheit zu reduzieren und den Materialtraganteil zu erhöhen. Dadurch entsteht eine plateauartige Oberflächenstruktur, die Schmierstoffe aufnehmen kann und so Reibung und Verschleiß im späteren Einsatz reduziert.
Das Superfinish-Verfahren wird in der Regel als letzter spanender Bearbeitungsschritt eingesetzt und dient vor allem dazu, die Oberflächenstruktur und die Geometrie eines Bauteils gezielt zu verbessern. Während bei der Vorbearbeitung durch Drehen oder Schleifen vergleichsweise raue Oberflächen entstehen, werden beim Superfinish hauptsächlich die Spitzen dieser Rauheitsstruktur abgetragen. Dadurch erhöht sich der Materialtraganteil der Oberfläche und die Rauheit wird deutlich reduziert.
Ein wesentliches Ergebnis dieses Bearbeitungsprozesses ist eine plateauartige Oberflächenstruktur mit sich kreuzenden Riefen. Diese Struktur ermöglicht eine sehr gute Passgenauigkeit zwischen miteinander arbeitenden Bauteilen. Gleichzeitig können die Riefen Schmierstoffe aufnehmen, wodurch sich die tribologischen Eigenschaften der Oberfläche verbessern.
Durch diese optimierte Oberflächenstruktur entstehen mehrere funktionale Vorteile. Der Verschleiß zwischen den Bauteilen wird reduziert, da weniger Reibung auftritt. Außerdem führt die geringere Reibung zu einer niedrigeren Geräuschentwicklung, was insbesondere bei schnell rotierenden Bauteilen wie Wälzlagern oder Motorenteilen von Bedeutung ist. Darüber hinaus wird weniger Energie in Form von Reibungswärme verloren, wodurch sich der Energieverbrauch verringern kann.
Neben den funktionalen Verbesserungen kann das Superfinish-Verfahren auch zur wirtschaftlichen Optimierung von Bearbeitungsprozessen beitragen. Die Bearbeitungszeiten sind im Vergleich zu anderen spanenden Verfahren relativ kurz, wodurch sich Superfinish-Anlagen gut mit vorangehenden Fertigungsprozessen kombinieren lassen. Zudem werden häufig vergleichsweise kostengünstige Werkzeuge eingesetzt, was den Prozess wirtschaftlich attraktiv macht.

Bauteile, die mit dem Superfinish-Verfahren bearbeitet wurden, weisen eine optimierte Oberflächenstruktur auf. Durch den Bearbeitungsprozess entsteht eine plateauartige Oberfläche mit sich kreuzenden, definierten Riefen. Diese Struktur verbessert die Passgenauigkeit zwischen zusammenwirkenden Bauteilen und bietet gleichzeitig ein geeignetes Volumen zur Aufnahme von Schmierstoffen. Dadurch werden die tribologischen Eigenschaften der Oberfläche deutlich verbessert.
Ein wichtiger Vorteil solcher optimierten Oberflächen ist der geringere Verschleiß. Bei modernen Bauteilen, beispielsweise in Motoren oder Getrieben, führt die reduzierte Rauheit dazu, dass sich Bauteile schneller und gleichmäßiger aufeinander einlaufen. Dadurch entfällt in vielen Fällen das früher notwendige lange Einfahren von Fahrzeugen oder der frühzeitige Ölwechsel nach den ersten Betriebsstunden.
Darüber hinaus trägt die reduzierte Reibung zwischen den Bauteilpaarungen zu einer geringeren Geräuschentwicklung bei. Besonders bei schnell rotierenden Komponenten wie Wälzlagern oder Motorbauteilen spielt dieser Effekt eine wichtige Rolle, da hier bereits kleine Unterschiede in der Oberflächenstruktur einen Einfluss auf Laufverhalten und Geräuschentwicklung haben können.
Ein weiterer Vorteil liegt im geringeren Energieverbrauch. Wenn Reibung reduziert wird, geht weniger Energie in Form von Wärme verloren. Stattdessen kann ein größerer Anteil der eingesetzten Energie direkt für den Antrieb genutzt werden. Auf diese Weise kann das Superfinish-Verfahren dazu beitragen, den Wirkungsgrad technischer Systeme zu verbessern und den Energieverbrauch zu senken.

Das Superfinish-Verfahren eignet sich grundsätzlich für alle Werkstoffe, die mit Werkzeugen mit geometrisch unbestimmter Schneide bearbeitet werden können. Dadurch ist das Verfahren für eine große Bandbreite unterschiedlicher Materialien einsetzbar.
Neben Metallen in verschiedenen Legierungen und Vergütungszuständen können auch weitere Werkstoffe bearbeitet werden. Dazu zählen unter anderem Keramik, Kunststoffe, monokristallines Silizium sowie verschiedene Nicht-Eisen-Metalle. Ebenso lassen sich beschichtete Oberflächen mit dem Superfinish-Verfahren optimieren.
Durch diese vielseitige Einsetzbarkeit kann Superfinish in unterschiedlichen Industriebereichen eingesetzt werden, in denen hohe Anforderungen an die Oberflächenqualität und Funktion von Bauteilen gestellt werden.
Das Superfinish-Verfahren kann für verschiedene Werkstückgeometrien eingesetzt werden. Je nach Form der zu bearbeitenden Oberfläche kommen dabei unterschiedliche Superfinish-Verfahren zum Einsatz, die speziell auf die jeweilige Geometrie abgestimmt sind.
Zu den wichtigsten bearbeitbaren Formen gehören zylinderähnliche Oberflächen, wie sie beispielsweise bei Wellen oder Achsen vorkommen. Auch Laufbahnen von Kugellagern und anderen Wälzlagerelementen können mit Superfinish bearbeitet werden, um deren Oberflächenqualität und Funktionseigenschaften zu verbessern.
Darüber hinaus eignet sich das Verfahren für die Bearbeitung planer, konkaver und konvexer Oberflächen. In diesen Fällen wird häufig das Kreuzschliff-Superfinish eingesetzt, bei dem rotierende Werkzeuge eine charakteristische Kreuzstruktur auf der Oberfläche erzeugen.
Auch sphärische Flächen, also kugelförmige Geometrien, lassen sich mit dem Superfinish-Verfahren bearbeiten. Dadurch können verschiedenste Bauteile mit unterschiedlichen geometrischen Anforderungen gezielt hinsichtlich ihrer Oberflächenstruktur optimiert werden.
Zur Bearbeitung zylinderähnlicher Oberflächen werden beim Superfinish unterschiedliche Verfahren eingesetzt, die an die jeweilige Werkstückgeometrie angepasst sind. Eine häufig verwendete Methode ist das Einstechverfahren. Dabei wird das Werkzeug an die zu bearbeitende Stelle des Werkstücks gebracht, während das Werkstück selbst zwischen zwei Spitzen, also zwischen Reitstock und Spindelstock, eingespannt ist. Dieses Verfahren wird beispielsweise im Motorenbau zur Bearbeitung von Ventilschäften, Kurbelwellen und Nockenwellen eingesetzt. Auch Wellen moderner Schalt, Automatik und CVT Getriebe werden auf diese Weise gefinisht, um ihre Oberflächen für die dort herrschenden hohen Belastungen zu optimieren.
Eine weitere Variante ist das spitzenlose Durchlaufverfahren. Dabei werden die Werkstücke durch zwei gleichsinnig umlaufende Transportwalzen in Rotation versetzt und unter dem oszillierenden Werkzeug hindurchgeführt. Während dieses Durchlaufs werden sie nacheinander mit unterschiedlich feinen Werkzeugen bearbeitet. Dieses Verfahren wird beispielsweise bei der Bearbeitung von Wälzkörpern moderner Wälzlager eingesetzt, deren Oberflächen besonders hohe Anforderungen an Gleit und Lagereigenschaften erfüllen müssen.
Darüber hinaus gibt es Anwendungen, bei denen Werkstücke zwischen Spitzen oder in einem Spannfutter aufgenommen werden und das Werkzeug entlang der zu bearbeitenden Oberfläche verfahren wird. Dies ist beispielsweise bei Zahn und Kolbenstangen oder bei Arbeitswalzen der Fall.
Das Durchlaufverfahren bietet vor allem Vorteile bei der Bearbeitung großer Stückzahlen. Während beim Einstechverfahren jedes Werkstück einzeln bearbeitet wird, werden die Bauteile beim Durchlaufverfahren kontinuierlich unter dem Werkzeug hindurchgeführt. Dadurch lassen sich mehrere Werkstücke nacheinander ohne Unterbrechung bearbeiten, was eine besonders effiziente und wirtschaftliche Fertigung ermöglicht.
Ein weiterer Vorteil liegt im kontinuierlichen Materialfluss. Die Werkstücke werden durch Transportwalzen in Rotation versetzt und gleichzeitig unter dem oszillierenden Werkzeug hindurch bewegt. Während dieses Durchlaufs können sie mit unterschiedlich feinen Werkzeugen bearbeitet werden. Dadurch lässt sich die Oberfläche schrittweise verfeinern.
Das Verfahren eignet sich besonders für Bauteile mit einfachen zylindrischen Geometrien und für Komponenten, die in großen Mengen produziert werden. Typische Beispiele sind Wälzkörper für moderne Wälzlager. Bei diesen Bauteilen müssen die Oberflächen sehr hohe Anforderungen an Gleit und Lagereigenschaften erfüllen, was durch das Durchlaufverfahren zuverlässig erreicht werden kann.
Sie suchen die passende und wirtschaftliche Lösung für Ihre Fertigungsprozesse?


